Soyut· Bu makale, aşağıdakilerin ayrıntılı bir teknik incelemesini sağlar:Sıcak Haddelenmiş Karbon Çelik Sac, üretim sürecini, mekanik özelliklerini ve ağır endüstriyel imalattaki rolünü araştırıyor. Tartışma, haddeleme teknolojisini, çelik kalitelerini, yüzey özelliklerini ve sıcak haddelenmiş sacı inşaat, makine ve yapısal uygulamalar için temel malzeme haline getiren pratik hususları kapsamaktadır.
01. Üretim Süreci ve Haddeleme Teknolojisi
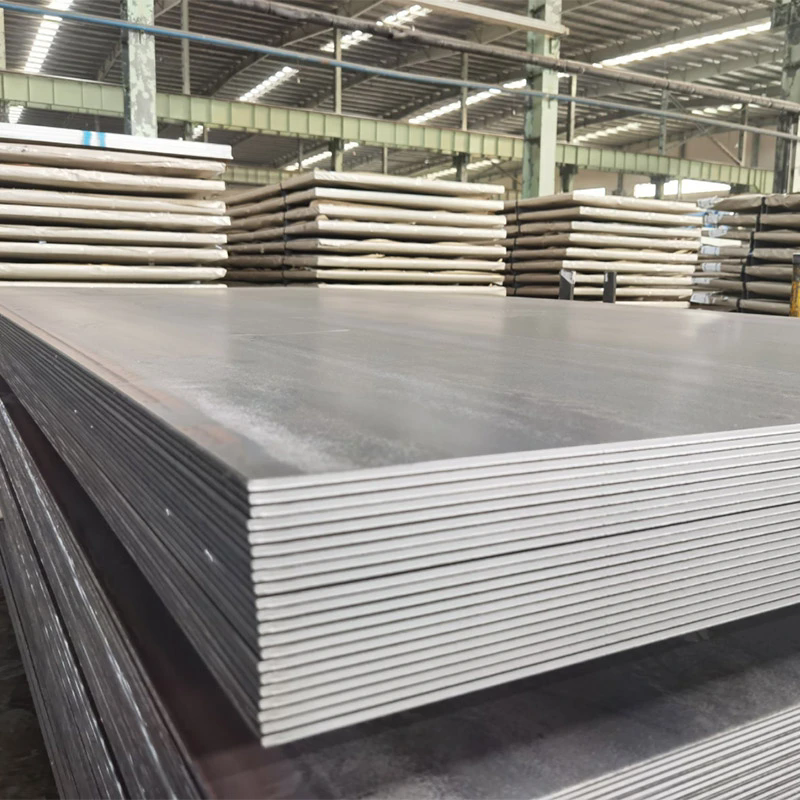
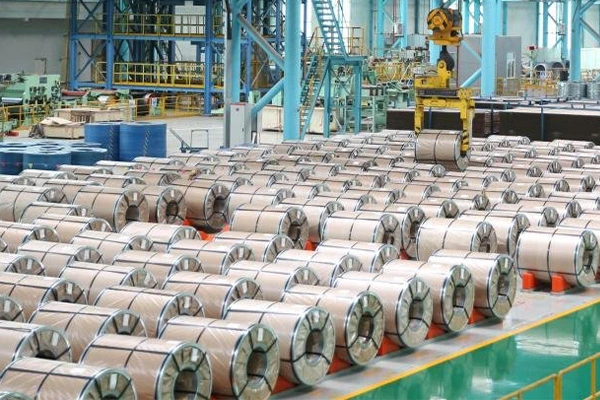
Sıcak Haddelenmiş Karbon Çelik Sacçelik levhaların yeniden kristalleşme noktasının üzerindeki sıcaklıklara, genellikle 1.000°C ile 1.300°C arasındaki sıcaklıklara ısıtılması ve bunların kalınlığı azaltan ve malzemeyi şekillendiren bir dizi silindirden geçirilmesiyle üretilir.
Yüksek haddeleme sıcaklığı, çeliğin işlenerek sertleşmeden kolayca deforme olmasına olanak tanır ve tek geçişte kalınlıkta önemli azalmalara olanak tanır. Haddelemeden sonra levha, nihai mikro yapısını ve mekanik özelliklerini belirleyen kontrollü koşullar altında soğutulur. Sıcak haddeleme işlemi, gerektiğinde dekapaj veya tufal giderme yoluyla giderilebilen, hafif oksit tufalına sahip karakteristik bir yüzey kalitesi üretir.
1.000°C – 1.300°C
Haddeleme sonrası kontrollü soğutma
Oksit ölçekli değirmen cilası
02. Çelik Sınıfları ve Mekanik Özellikler
İyi kaynaklanabilirlik ve şekillendirilebilirliğe sahip genel yapı çeliği
Zorlu yapısal uygulamalar için yüksek dayanımlı düşük alaşımlı çelik
İnşaat ve makinelere yönelik Kuzey Amerika standart kaliteleri
Verim gücü 235–355 MPa; çekme mukavemeti 400–510 MPa
Mekanik özellikleriSıcak Haddelenmiş Karbon Çelik Sackimyasal bileşimi ve kontrollü haddeleme ve soğutma işlemi ile belirlenir. Karbon içeriği tipik olarak %0,15 ile %0,25 arasında değişirken, mukavemeti ve dayanıklılığı artırmak için manganez eklenir. Niyobyum ve vanadyum gibi mikroalaşım elementleri, kaynaklanabilirlikten ödün vermeden daha yüksek mukavemet dereceleri elde etmek için kullanılabilir.
Mülk Notu:Sıcak haddelenmiş saclar genellikle soğuk haddelenmiş saclara göre daha yüksek mukavemet ve daha düşük maliyet sunar, bu da onları yüzey kalitesinin öncelikli sorun olmadığı yapısal ve ağır hizmet uygulamaları için tercih edilen seçenek haline getirir.
03. Yüzey Özellikleri ve Boyut Toleransları
YüzeyiSıcak Haddelenmiş Karbon Çelik Sacİnce bir oksit tabakası tabakasına sahip bir değirmen cilası ile karakterize edilir. Bu tortu, görünümün kritik olmadığı uygulamalar için yerinde bırakılabilir veya daha temiz bir yüzey elde etmek için asitleme yoluyla çıkarılabilir.
- Değirmen Bitirme:Oksit ölçekli standart sıcak haddelenmiş yüzey; yapısal uygulamalara uygundur.
- Turşulanmış ve Yağlanmış (P&O):Kireç asitle temizleme yoluyla giderilir ve paslanmayı önlemek için yağlanır; Kaynaklanabilirliği ve boya yapışmasını artırır.
- Kalınlık Toleransı:Kalınlığa ve standarda bağlı olarak tipik olarak ±0,2 mm ila ±0,5 mm.
- Genişlik Toleransı:Tipik olarak ±5 mm ila ±10 mm.
- Düzlük:Düz bir kenardan maksimum sapma olarak ölçülür; İlgili standartlarda belirtilmiştir.
04. Kaynaklanabilirlik ve İmalat Hususları
Sıcak Haddelenmiş Karbon Çelik SacMIG, TIG, örtülü ve tozaltı kaynağı gibi geleneksel kaynak işlemleri kullanılarak kolaylıkla kaynak yapılabilir. Kaynaklanabilirlik karbon eşdeğerine bağlıdır; düşük karbon kalitelerinin kaynaklanması daha kolaydır.
- Karbon Eşdeğeri:Daha yüksek karbon içeriği sertleşebilirliği ve çatlama riskini artırır; Daha kalın bölümler için ön ısıtma gerekebilir.
- Yüzey Hazırlığı:Gözenekliliği ve kalıntıları önlemek için kaynak alanlarından oksit tabakası çıkarılmalıdır.
- Dolgu Metal Seçimi:Dolgu metalini temel çelik kalitesine ve gerekli kaynak mukavemetine göre eşleştirin.
- Şekillendirilebilirlik:Sıcak haddelenmiş saclar bükülebilir, yuvarlanabilir ve şekillendirilebilir, ancak daha kalın kaliteler daha fazla kuvvet ve daha büyük bükülme yarıçapları gerektirir.
- İşlenebilirlik:Uygun kesici takımlar ve hızlarla iyi işlenebilirlik.
05. Kalınlık Aralıkları ve Boyut Mevcudiyeti
Sıcak haddelenmiş karbon çelik sac, farklı imalat gereksinimlerine uyacak şekilde geniş bir kalınlık ve boyut aralığında mevcuttur.
| Parametre | Tipik Aralık | Uygulama Notu |
|---|---|---|
| Kalınlık | 1,5 mm'den 25 mm'ye | Ağır yapısal kullanım için daha kalın levhalar |
| Genişlik | 600 mm'den 2.000 mm'ye | Standart ve özel genişlikler mevcuttur |
| Uzunluk | 12.000 mm'ye kadar | Boy kesme veya bobin formu |
| Bobin Ağırlığı | 3 ila 25 ton | Değirmen ve taşıma ekipmanına bağlıdır |
| Yüzey İşlem | Değirmen, salamura edilmiş, yağlanmış | Aşağı akış sürecine göre seçilir |
Sıcak haddelenmiş karbonlu çelik sacların tipik bulunabilirliğine dayanmaktadır.
06. Uygulama Alanları ve Endüstri Kullanım Durumları
Sıcak Haddelenmiş Karbon Çelik SacYapısal, mekanik ve genel imalat amaçları için çok çeşitli endüstrilerde kullanılmaktadır.
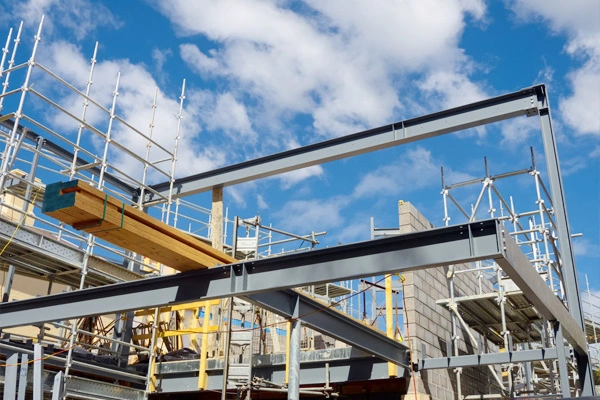
- Yapı:Yapısal çerçeveler, kirişler, kolonlar ve bina kabukları.
- Makineler:Makine tabanları, çerçeveler, koruyucular ve platformlar.
- Otomotiv:Şasi bileşenleri, braketler ve yapısal parçalar.
- Gemi yapımı:Gövde plakaları, güverte yapıları ve bölmeler.
- Enerji:Rüzgar türbini kuleleri, iletim yapıları ve basınçlı kaplar.
- Genel İmalat:Depolama tankları, konteynerler ve özel çelik yapılar.
Mukavemet, kaynaklanabilirlik ve kullanılabilirliğin birleşimi, sıcak haddelenmiş karbon çelik sacı ağır endüstriyel imalat için temel malzeme haline getirir.
Sıkça Sorulan Sorular
Ürün özellikleri ve bulunabilirliği değişiklik gösterebilir. Özel uygulama gereksinimleriniz için daima üreticinin belgelerine bakın.