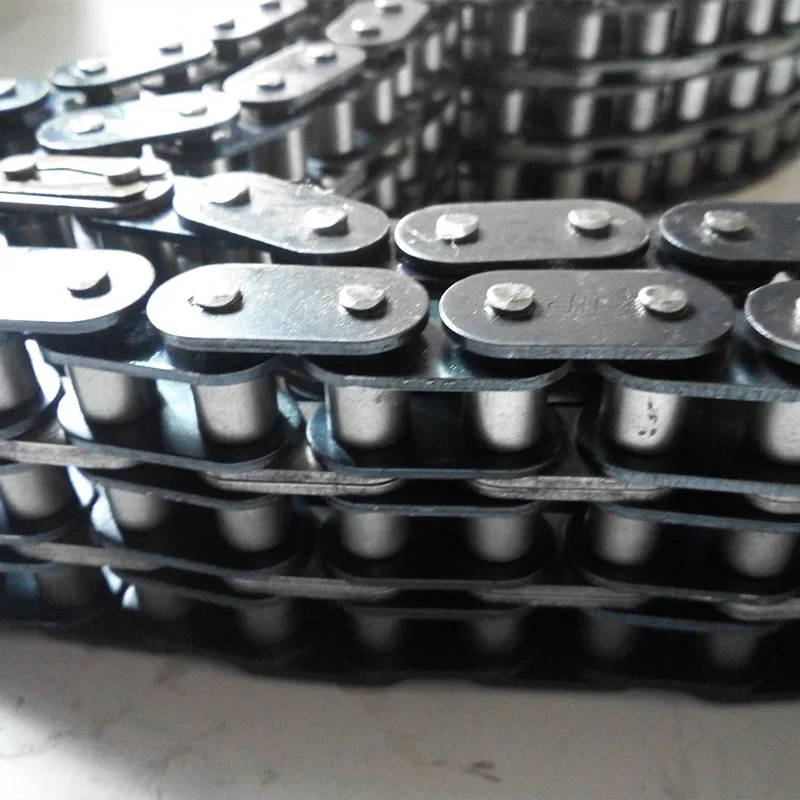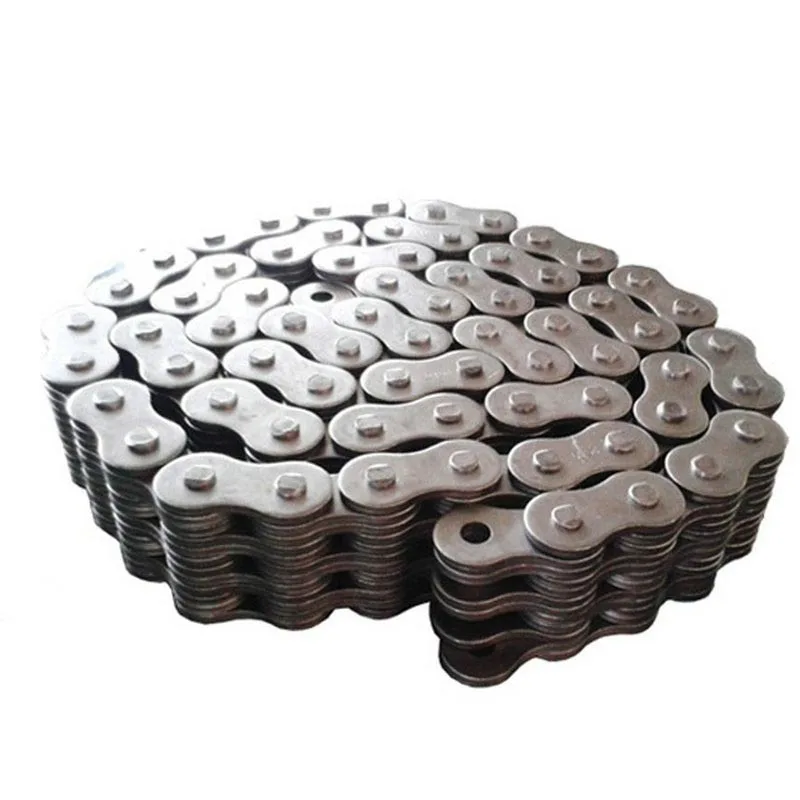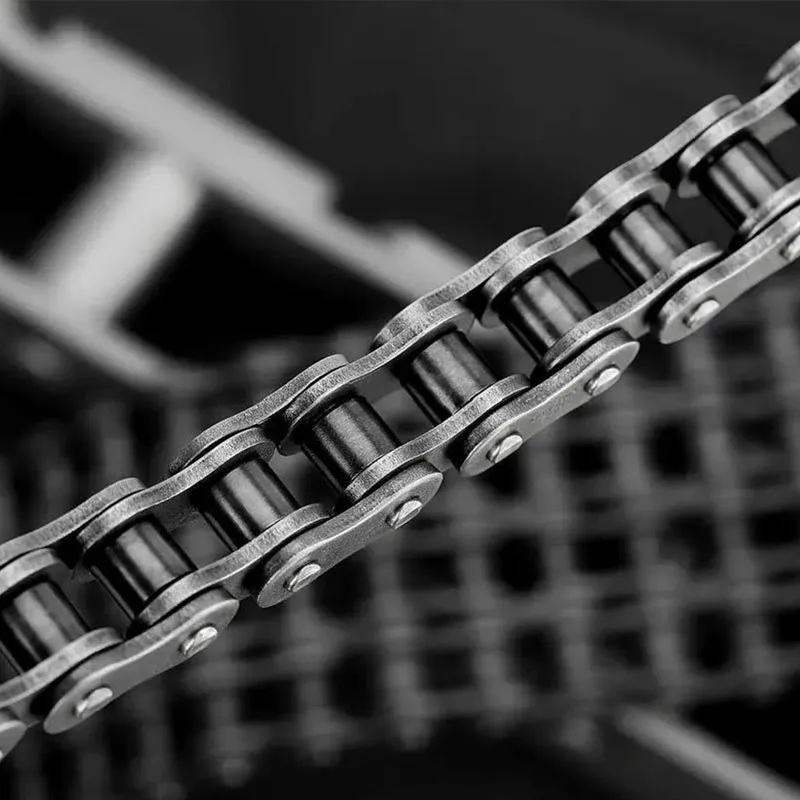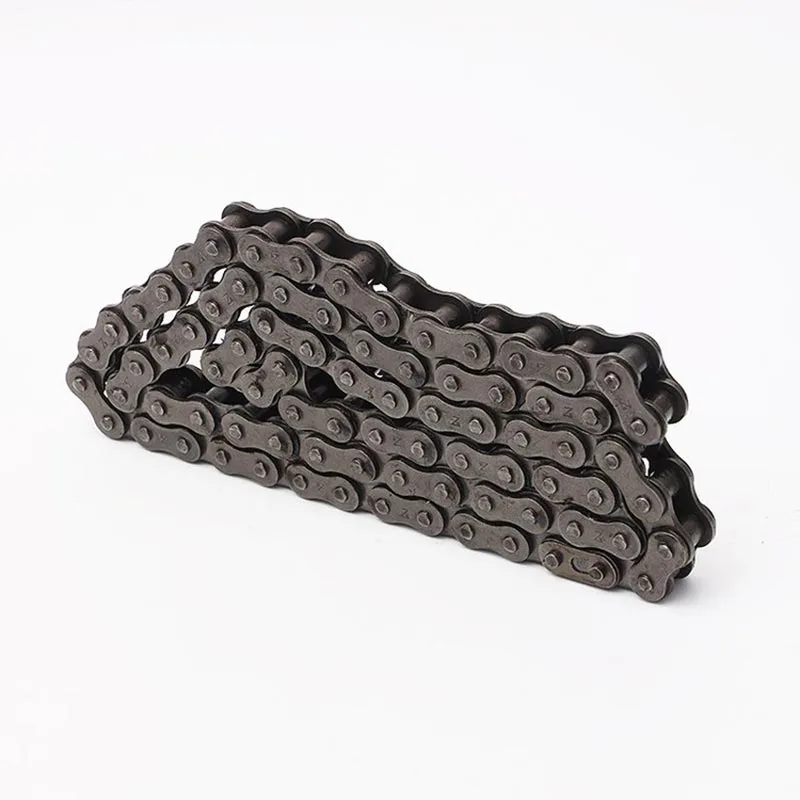
Şanzıman Makine Parçaları, dişli kutularında, güç aktarma organlarında, tahrik millerinde ve hareket kontrol sistemlerinde kullanılan temel bileşenleri ifade eder. Bunlar dişlileri, milleri, yatakları, kaplinleri, zincir dişlilerini, zincir çarklarını, senkromeç göbeklerini, spline millerini, üniversal mafsalları ve ilgili hassas işlenmiş elemanları içerir. Sorunsuz tork dönüşümü, doğru hız oranları, düşük boşluk ve yüksek yorulma direnci sağlamak için bu parçaların birlikte çalışması gerekir.
YS ÇELİKbu bileşenleri gelişmiş CNC işleme, dişli azdırma, taşlama, ısıl işlem ve yüzey bitirme işlemlerini kullanarak üretir. Her parça, dişli doğruluğu için ISO 1328, diş profili toleransları için DIN 3962 ve dişli değeri için AGMA 2001 gibi uluslararası standartlara göre üretilmektedir. Sonuç, yüksek yük, yüksek hız ve yüksek sıcaklıktaki ortamlarda güvenilir performans gösteren bir ürün serisidir.
Aşağıdaki tablolar, YS STEEL tarafından tedarik edilen Transmisyon Makine Parçaları için malzeme seçimini, işleme toleranslarını, yüzey işleme seçeneklerini ve mekanik performansı yönlendiren ana teknik parametreleri özetlemektedir. Bu değerler standart üretim yeteneklerine dayanmaktadır; istek üzerine özel özellikler sağlanabilir.
Malzeme seçimi yük kapasitesini, aşınma direncini, darbe dayanımını ve korozyon direncini doğrudan etkiler. YS STEEL, belirli çalışma koşullarına uyum sağlamak için çok çeşitli çelik ve alaşımlarla çalışır.
| Malzeme Sınıfı | Çekme Dayanımı (MPa) | Akma Dayanımı (MPa) | Isıl İşlem Sonrası Sertlik | Tipik Şanzıman Makine Parçaları |
|---|---|---|---|---|
| 20CrMnTi | ≥1080 | ≥835 | HRC 58-62 (sertleştirilmiş) | Dişliler, senkromeç halkaları, pinyonlar |
| 42CrMo | ≥980 | ≥785 | HRC 28-32 (su verilmiş ve temperlenmiş) | Şaftlar, kaplinler, flanşlar |
| 40Cr | ≥900 | ≥700 | HRC 48-55 (indüksiyonla sertleştirilmiş) | Kamalı miller, dişliler, tekerlek göbekleri |
| 45# Çelik | ≥600 | ≥355 | HRC 20-25 (normalleştirilmiş) | Düşük yüklü miller, ara parçalar, rulman yatakları |
| 20CrNiMo | ≥1100 | ≥850 | HRC 58-62 (karbürlenmiş) | Ağır hizmet dişlileri, aks milleri |
| AISI8620 | ≥980 | ≥735 | HRC 58-62 (sertleştirilmiş) | Şanzıman dişlileri, diferansiyel parçaları |
| AISI4140 | ≥1000 | ≥800 | HRC 30-36 (su verilmiş ve temperlenmiş) | Tahrik milleri, kaplin göbekleri |
| 17-4PH Paslanmaz | ≥1310 | ≥1180 | HRC 40-47 (yaşlanmaya karşı sertleştirilmiş) | Deniz şanzıman parçaları, gıda sınıfı tahrik bileşenleri |
Güç iletim sistemlerinde titreşimi, gürültüyü ve erken aşınmayı azaltmak için hassasiyet kritik öneme sahiptir. YS STEEL tüm parça ailelerinde sıkı toleransları korur.
| Parça Tipi | İç Çap Toleransı | Dış Çap Toleransı | Diş Profili Doğruluğu | Yüzey Pürüzlülüğü (Ra) |
|---|---|---|---|---|
| Dişliler | H7 | h6 | DIN 6-8 | 0,8-1,6 mikron |
| Şaftlar | — | h6 | — | 0,4-0,8 mikron |
| Kaplinler | H7 | h6 | — | 0,8-1,6 mikron |
| Dişliler | H8 | h6 | ANSI B29.1 | 1,6-3,2 mikron |
| Rulman Yatakları | K7 | js6 | — | 0,8-1,6 mikron |
| Spline Milleri | — | h6 | DIN 5480 | 0,8-1,0 mikron |
Tüm boyutlar koordinat ölçüm makineleri (CMM), profil projektörleri ve dişli ölçüm merkezleri kullanılarak doğrulanır. Yuvarlaklık, silindiriklik ve salgı, parça boyutuna ve uygulamaya bağlı olarak 0,01-0,03 mm arasında kontrol edilir.
Yüzey işlemleri yorulma mukavemetini, korozyon direncini ve sürtünme davranışını artırır. YS STEEL, istenen performansı elde etmek için birleştirilebilecek birden fazla son işlem prosesi sunar.
| Tedavi Türü | Kasa Derinliği (mm) | Yüzey Sertliği | Ana Fayda | Ortak Kullanım |
|---|---|---|---|---|
| Karbonlama | 0.8-2.0 | HRC 58-62 | Sert çekirdekli yüksek yüzey sertliği | Ağır hizmet dişlileri, miller |
| nitrürleme | 0,3-0,5 | HV 800-1100 | Mükemmel aşınma ve sürtünme direnci | Hassas dişliler, kamalar |
| İndüksiyonla Sertleştirme | 1.5-4.0 | HRC 50-55 | Minimum distorsiyonla seçici sertleştirme | Şaftlar, dişliler, yatak muyluları |
| Siyah Oksit | — | — | Hafif korozyon koruması, estetik kaplama | Genel donanım, kaplinler |
| Çinko Kaplama | — | — | Kurban korozyon koruması | Bağlantı elemanları, açıkta kalan bağlantılar |
| Bilyalı Dövme | — | — | Basınç gerilimi nedeniyle yorulma ömrünü artırır | Döngüsel yükler altındaki dişliler, miller |
Aşağıdaki tabloda standart YS STEEL Transmisyon Makine Parçaları için tipik performans verileri listelenmektedir. Gerçek değerler geometriye, malzemeye ve yağlama koşullarına bağlıdır.
| Parametre | Menzil | Notlar |
|---|---|---|
| Modül (dişliler) | 0,5-40 | 60'a kadar özel modül mevcuttur |
| Maksimum Dişli Çapı | 2000 mm | Özel siparişler için 3000 mm'ye kadar |
| Maksimum Şaft Uzunluğu | 3000 mm | CNC torna ve taşlama merkezleri tarafından desteklenir |
| Maksimum Tork Kapasitesi | 500.000 Nm'ye kadar | Malzemeye ve ısıl işleme bağlıdır |
| Maksimum Dönüş Hızı | 15.000 rpm'ye kadar | Yüksek hız için dinamik dengeleme gerektirir |
| Çalışma Sıcaklığı Aralığı | -40°C ila +200°C | Daha yüksek sıcaklıklar için özel alaşımlar mevcuttur |
| Dişli Boşluğu | 0,005-0,15mm | AGMA sınıfına ve dişli boyutuna göre |
| İletim Verimliliği | %97-99,5 | Düzgün yağlanmış dişli çiftleri için |
| Gürültü Seviyesi | ≤75 dB(A) | Nominal yük altında 1 m'de ölçülmüştür |
YS ÇELİK, zorlu uygulamalarda genel alternatiflerden daha iyi performans gösteren Transmisyon Makine Parçaları üretmek için metalurji uzmanlığını hassas işlemeyle birleştirir. Temel avantajlar şunları içerir:
YS ÇELİK'in Transmisyon Makine Parçaları, güç yoğunluğunun, güvenilirliğin ve uzun hizmet ömrünün önemli olduğu geniş bir endüstri yelpazesinde kullanılmaktadır.
Her Transmisyon Makine Parçaları siparişi, tekrarlanabilirliği ve müşteri gereksinimlerine uygunluğu sağlamak için sıkı bir üretim iş akışını takip eder. Süreç, çelik çubukların veya dövme parçaların kimyasal bileşimi ve iç kusurlarının spektrometreler ve ultrasonik testler kullanılarak kontrol edildiği ham madde denetimiyle başlar.
Daha sonra CNC tornalama, frezeleme ve dişli azdırma işlemleri bileşenleri şekillendirir. Yüksek hassasiyet gerektiren dişlilerde ısıl işlem sonrasında dişli taşlama veya honlama işlemi yapılır. Karbürleme, su verme, temperleme veya nitrürleme gibi ısıl işlem döngüleri, belirtilen sertlik profilini elde etmek için hassas bir şekilde kontrol edilir. Isıl işlemin ardından parçalar boyutsal muayeneye, yüzey pürüzlülüğü ölçümüne ve sertlik testine tabi tutulur.
Fonksiyonel testler, yüksek hızlı dönen parçalar için dişli temas modeli doğrulamasını, boşluk ölçümünü ve dinamik dengelemeyi içerir. Her sevkiyatla birlikte tüm kritik boyutları ve malzeme sertifikalarını belgeleyen son denetim raporları sunulur.
S: Endüstriyel bir dişli kutusunda en yaygın kullanılan Şanzıman Makinesi Parçaları nelerdir?
C: En yaygın tipler arasında sarmal diş profilli dişliler, dişli milleri, kamalı miller, yatak muyluları, kaplinler ve ara parça halkaları bulunur. Dişliler, dişli kutusu tasarımına bağlı olarak düz, helisel, konik veya sonsuz tipte olabilir. Şaftlar tipik olarak orta karbonlu alaşımlı çelikten yapılır ve yatak ve dişli oturma alanlarında sertleştirilir. Kaplinler, dişli kutusunu ana taşıyıcıya veya tahrik edilen ekipmana bağlar ve açısal ve eksenel yanlış hizalamayı tolere etmelidir. Ara halkaları, yatakların ve dişlilerin doğru eksenel konumunu korur. YS STEEL, tüm bu bileşenleri ayrı ayrı parçalar halinde veya müşteri çizimlerine göre komple eşleştirilmiş setler halinde üretmektedir.
S: Transmisyon Makine Parçaları için doğru malzemeyi nasıl seçerim?
C: Malzeme seçimi çalışma stresine, darbe yüküne, sıcaklığa ve aşınma koşullarına bağlıdır. Dişlilerde yüksek temas gerilimi ve bükülme yorgunluğu için, sert bir yüzey ve tok bir çekirdek sağladıkları için 20CrMnTi, 20CrNiMo veya AISI 8620 gibi yüzeyi sertleştirilmiş çelikler tercih edilir. Burulma ve bükülme yüklerine maruz kalan şaftlar için 42CrMo veya AISI 4140 gibi orta karbonlu alaşımlı çelikler, sağlamlık ve işlenebilirlik arasında iyi bir denge sunar. Aşındırıcı ortamlarda 17-4PH gibi martensitik paslanmaz çelikler hem mukavemet hem de korozyon direnci sağlar. YS STEEL mühendisleri sonlu elemanlar analizi yapabilir ve gerekli güvenlik faktörünü karşılayan en uygun maliyetli malzemeyi önerebilir.
S: YS STEEL, Transmisyon Makine Parçaları için hangi yüzey işlemlerini sunuyor?
C: YS STEEL karbürleme, nitrürleme, indüksiyonla sertleştirme, siyah oksit, çinko kaplama, krom kaplama ve bilyeli dövme sunmaktadır. Karbürleme, ağır hizmet dişlileri için ideal olan HRC 58-62 yüzey sertliği ile 0,8-2,0 mm'lik bir kasa derinliği üretir. Nitrasyon, minimum distorsiyon gerektiren hassas dişliler için uygun, HV 1100'e kadar sertliğe sahip 0,3-0,5 mm'lik daha ince bir kasa oluşturur. İndüksiyonla sertleştirme, 1,5 ila 4,0 mm kasa derinliklerine sahip şaft muylularını ve dişli dişlerini seçici olarak sertleştirir. Korozyona karşı koruma için çinko kaplama veya siyah oksit uygulanır. Basınç kalıntı stresini indükleyerek yorulma direncini arttırmak için bu işlemlerden herhangi birine bilyeli dövme eklenebilir.
S: YS STEEL tarafından Transmisyon Makine Parçaları için hangi kalite kontrol önlemleri kullanılıyor?
C: YS STEEL çok aşamalı bir kalite kontrol sürecini takip etmektedir. Gelen ham maddeler, kimyasal bileşim açısından optik emisyon spektrometreleri ve iç kusurlar açısından ultrasonik testlerle doğrulanır. İşleme sırasında proses içi denetimlerde boyutları doğrulamak için mikrometreler, kumpaslar ve CMM kullanılır. Isıl işlemden sonra sertlik test cihazları yüzey ve çekirdek sertliğini birden fazla noktada kontrol eder. Dişli ölçüm merkezleri, diş profilini, helis açısını ve hatve doğruluğunu DIN veya AGMA standartlarına göre değerlendirir. Manyetik parçacık testi, kritik parçalardaki yüzey çatlaklarını tespit eder. Her gönderi, tam izlenebilirlik sağlamak için boyutsal inceleme raporu, malzeme sertifikası ve ısıl işlem kaydını içerir.